
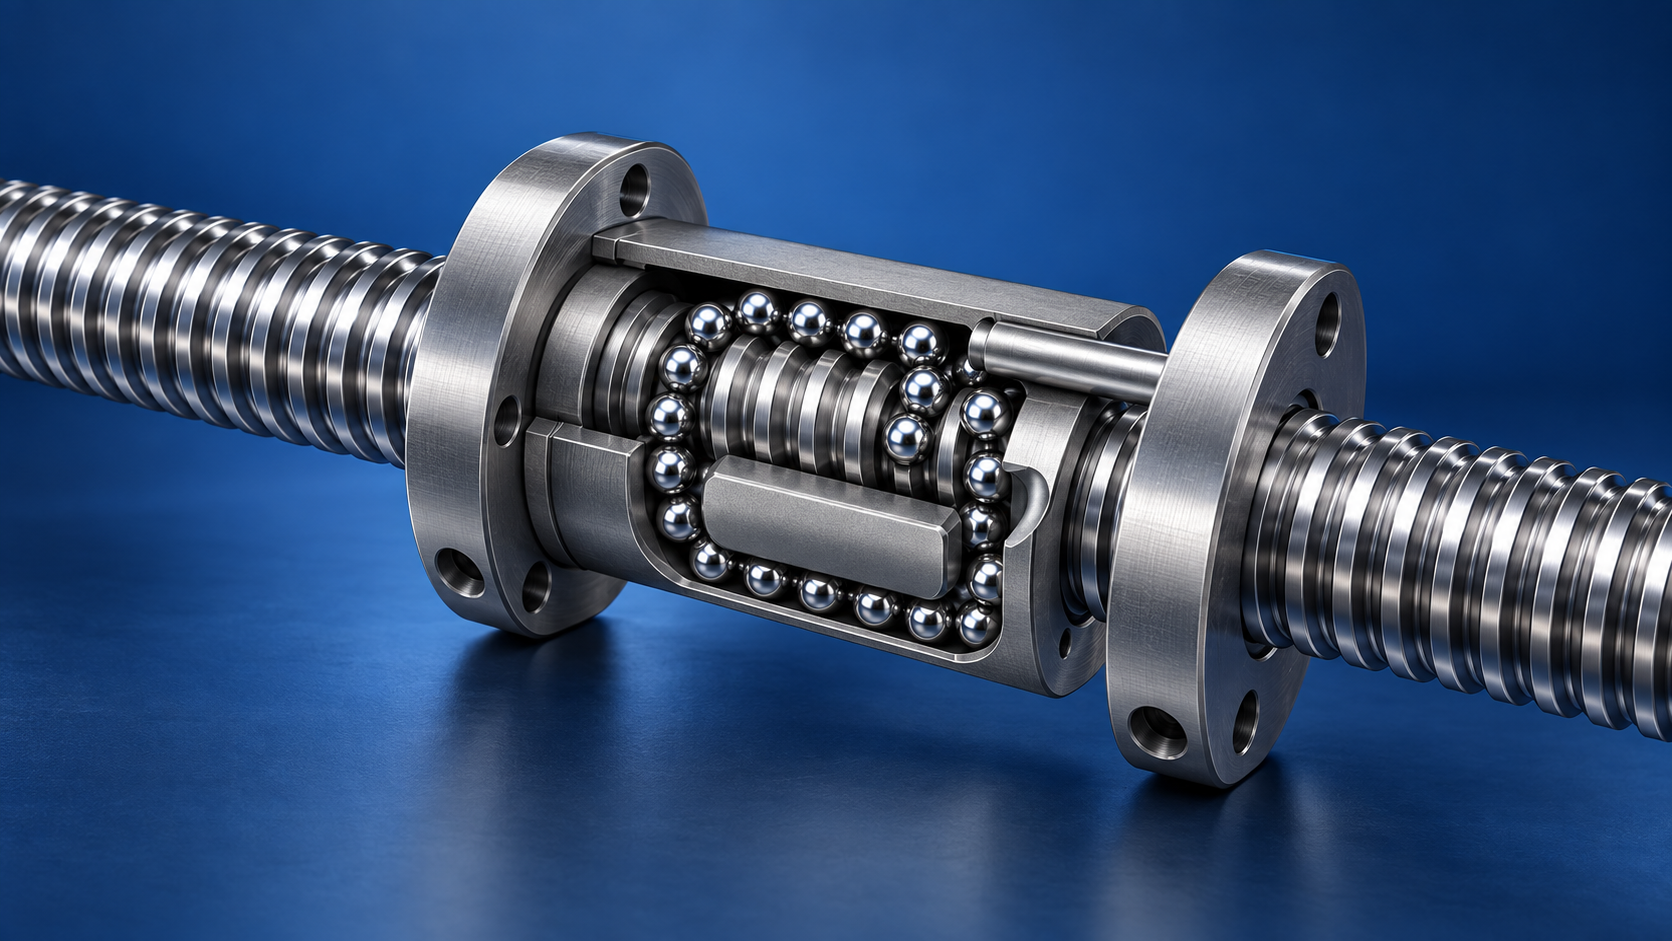
Катаные и шлифованные винты
Винтовая канавка на теле винта может быть получена двумя принципиально разными способами обработки. От выбора способа зависит почти всё: точность хода, стоимость, максимально возможная длина заготовки.
Накатка (rolling). Круглую стальную заготовку прокатывают между вращающимися накатными роликами (дисками), которые формируют профиль резьбы методом пластической деформации — металл не снимается, а выдавливается. Процесс быстрый и хорошо автоматизируется, а поверхностный слой резьбы получает наклёп, повышающий его твёрдость. Именно поэтому катаные винты — самый массовый и доступный по цене вариант на рынке.
Шлифование (grinding). Заготовку сначала подвергают термообработке, затем канавку вышлифовывают абразивным инструментом, снимая припуск виток за витком. Метод медленнее и дороже накатки, зато позволяет получить кардинально более высокую точность хода и стабильную концентричность резьбы относительно оси вала — а с ней и лучшую плавность работы гайки.
Разница между методами — не абстрактная. Катаный винт обычно укладывается в точность порядка 20–25 мкм на 300 мм хода, тогда как шлифованный способен обеспечивать точность вплоть до 3–5 мкм на том же участке. Отсюда и разница в цене: шлифованный винт может стоить в полтора-два раза дороже катаного той же длины и диаметра.
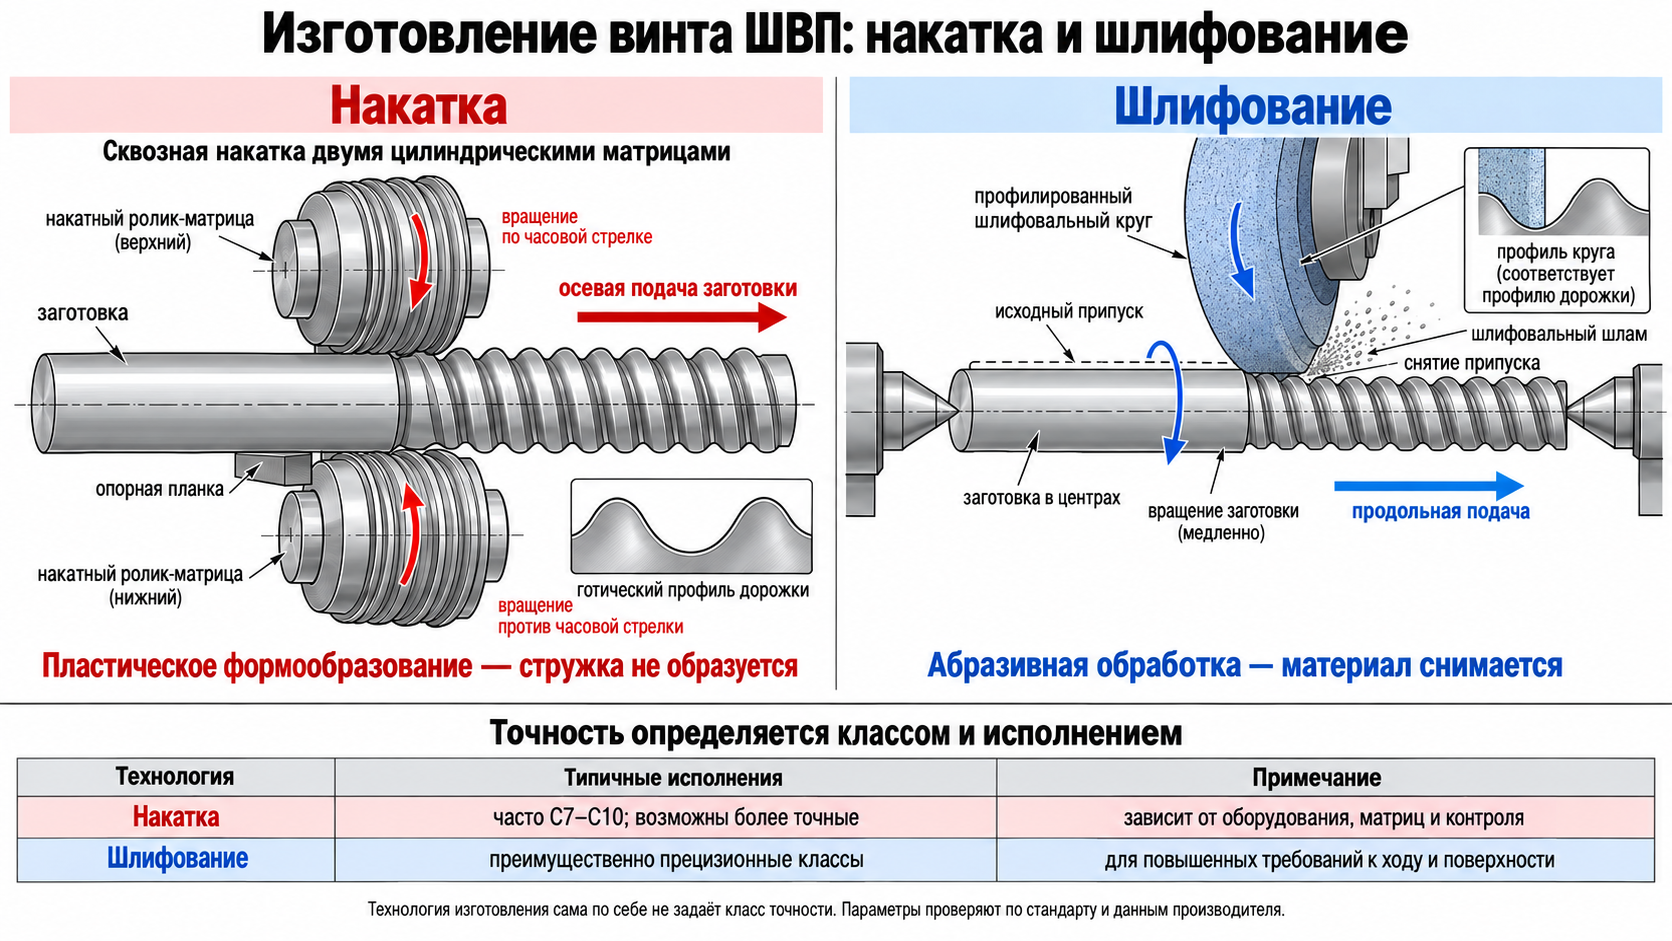
Сравнение катаных и шлифованных винтов
Параметр | Катаный винт | Шлифованный винт |
Метод обработки | Пластическая деформация (накатка роликами) | Абразивное резание (шлифование) |
Достижимая точность хода | Ориентировочно 20–25 мкм/300 мм | Ориентировочно до 3–5 мкм/300 мм |
Соответствующие классы точности | Практически всегда C7–C10 | От C0 до C10 — включая самые высокие |
Шероховатость и твёрдость поверхности | Наклёпанный слой, гладкая поверхность | Зависит от режима шлифования, требует контроля |
Скорость производства | Высокая, процесс легко автоматизируется | Ниже, каждый виток обрабатывается индивидуально |
Относительная стоимость | Ниже | Выше, обычно в 1,5–2 раза |
Типовая область применения | Общепромышленная автоматика, 3D-принтеры, недорогие оси подачи | Станки с ЧПУ, координатно-измерительные машины, прецизионное позиционирование |
Типы гаек ШВП
Гайка — не менее вариативный элемент, чем винт. Её конструкция определяется двумя независимыми параметрами: способом устранения зазора и формой корпуса под крепёж.
Одинарная гайка — простейшая конструкция без встроенного натяга. Между шариками и канавками неизбежно остаётся технологический зазор, а значит, при реверсе движения возникает небольшой «мёртвый ход». Такое решение оправдано там, где точность реверса не критична — например, в осях подачи без обратной связи по положению.
Двойная гайка швп (с натягом) — две одинарные гайки, соединённые вместе и смещённые друг относительно друга на заданную величину, либо распираемые пружиной или прокладкой. Смещение выбирает зазор и создаёт осевой натяг, устраняя мёртвый ход при реверсе. Именно такая конструкция стоит в подавляющем большинстве осей станков с ЧПУ. Сдвоенная гайка с предварительным натягом устраняет этот люфт практически полностью — расчёт натяга рассматривается отдельно.
Второй параметр — форма корпуса, определяющая способ крепления гайки к подвижному узлу оборудования:
фланцевая гайка — имеет крепёжный фланец с отверстиями под болты, крепится напрямую к столу или каретке;
цилиндрическая гайка — устанавливается в ответное посадочное отверстие, обычно с фиксацией стопорным кольцом или гайкой; применяется там, где нужна минимальная радиальная габаритность узла.
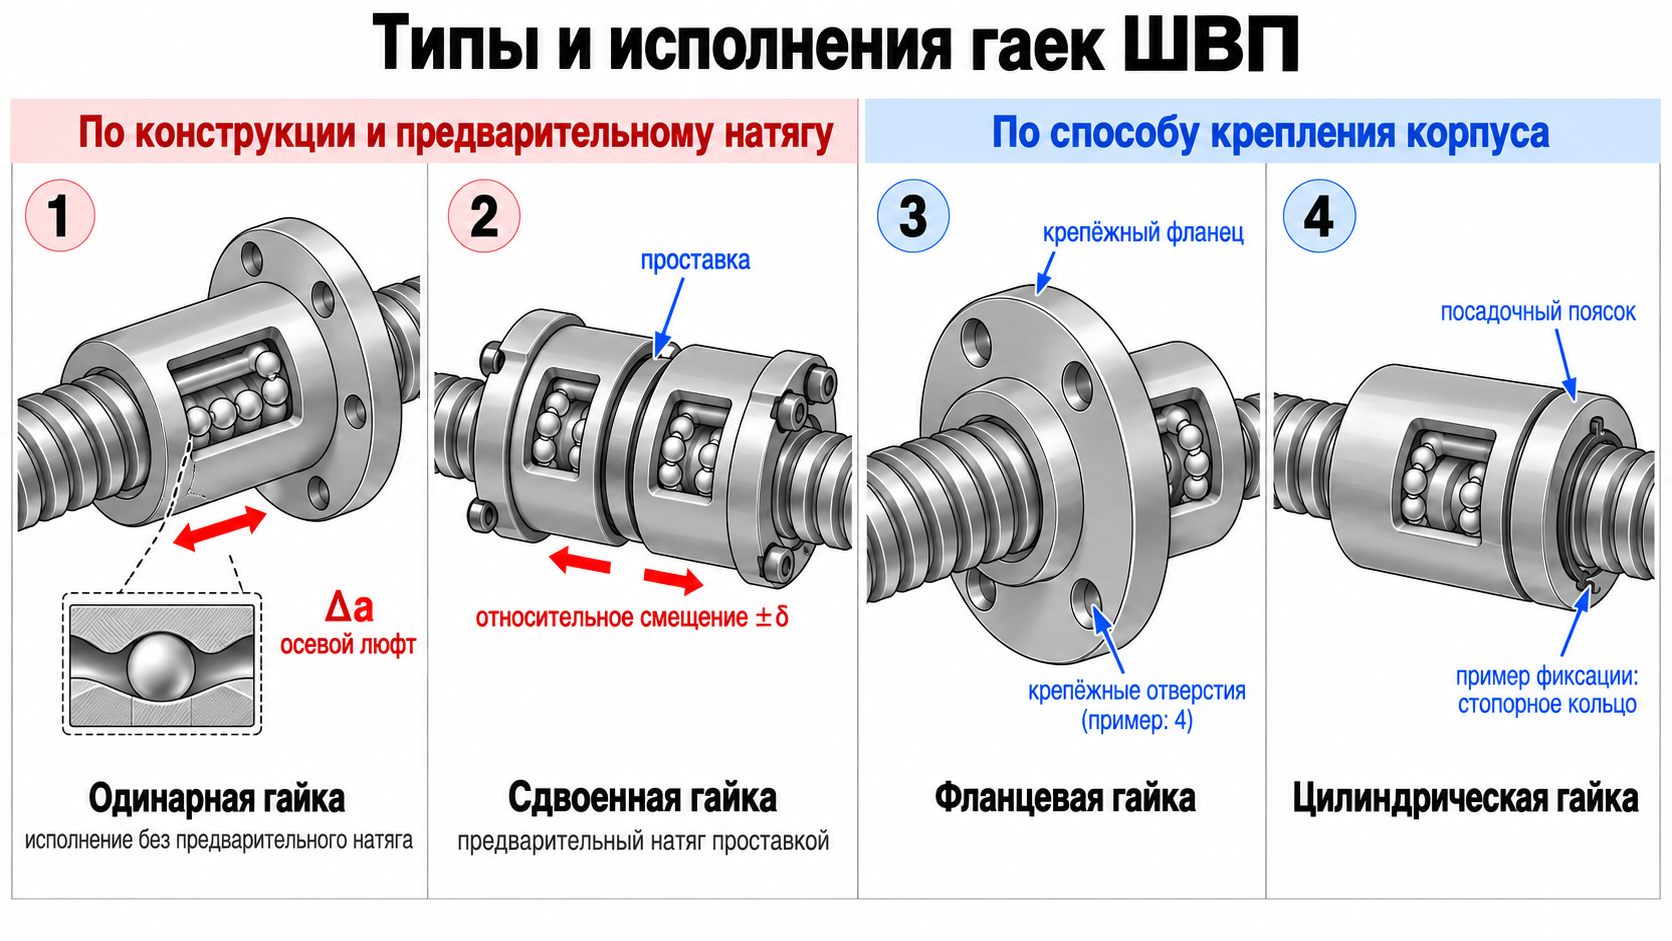 Типы гаек: сравнение
Тип | Устраняет мёртвый ход | Типовое применение |
Одинарная гайка | Нет | Оси без обратной связи по положению, невысокие требования к реверсу |
Двойная гайка (с натягом) | Да | Оси подачи станков с ЧПУ, любые задачи с точным позиционированием |
Фланцевая гайка | Не зависит от этого параметра | Стандартное крепление к столу/каретке через болтовое соединение |
Цилиндрическая гайка | Не зависит от этого параметра | Узлы с ограничением по радиальному габариту |
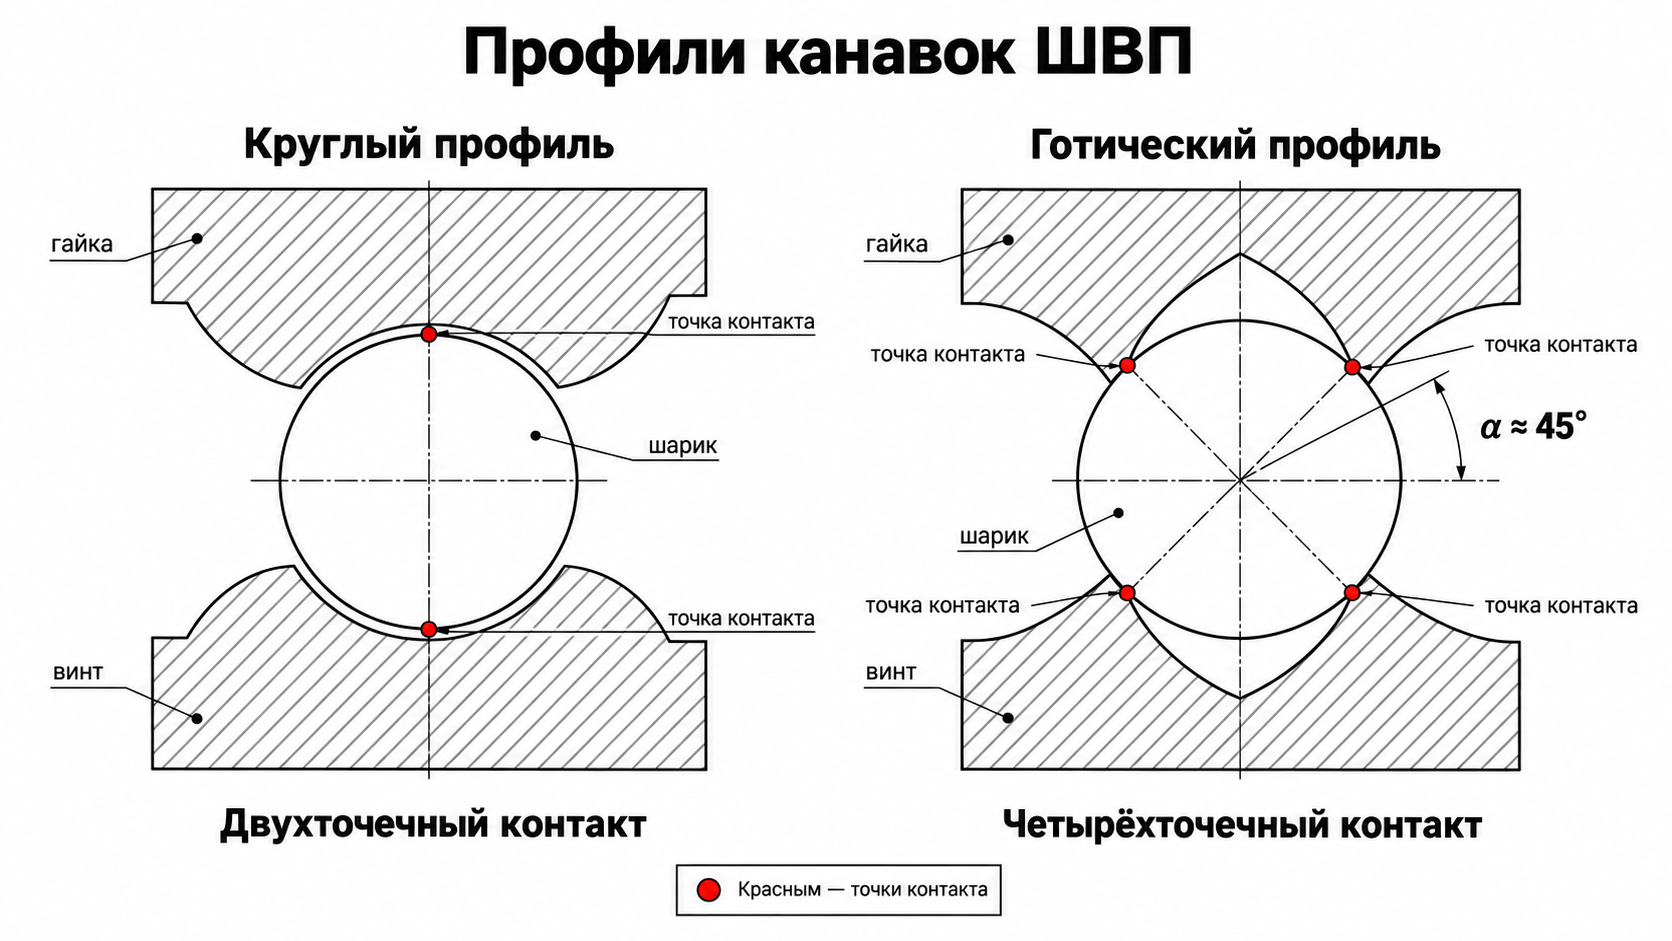
Профиль канавки: круглый и готический
Форма поперечного сечения канавки — отдельная, самостоятельная классификация, влияющая на то, как именно шарик контактирует с металлом, а значит — на грузоподъёмность и жёсткость передачи.
Круглый (арочный) профиль. Радиус канавки немного больше радиуса шарика, контакт происходит в двух точках — по одной с каждой стороны канавки, под углом контакта, близким к линии, соединяющей центры шарика и канавки. Конструкция проще в изготовлении, но хуже сопротивляется комбинированным (радиально-осевым) нагрузкам.
Готический (стрельчатый) профиль. Канавка образована двумя дугами с разными центрами кривизны, поэтому шарик касается её сразу в четырёх точках. Такая геометрия позволяет задавать угол контакта более целенаправленно и, что важнее всего, — регулировать зазор или создавать натяг простым осевым смещением гайки (как раз это используется в сдвоенных гайках, описанных выше). Именно готический профиль применяется в подавляющем большинстве современных прецизионных ШВП.
Системы рециркуляции шариков
Возврат шариков из конца рабочей зоны гайки в её начало можно реализовать тремя конструктивно разными способами. Все три решают одну задачу, но по-разному влияют на предельную скорость гайки, уровень шума и её габариты.
Наружная трубчатая система. Шарик выходит из тела гайки через отверстие, попадает во внешнюю изогнутую трубку, закреплённую снаружи на корпусе гайки, и по ней возвращается к началу цикла. Решение простое и надёжное, хорошо работает на винтах с крупным шагом, но увеличивает габарит гайки и создаёт дополнительный источник шума — шарики, ударяясь о стенки трубки, заметно «стучат» на высоких скоростях.
Внутренняя канальная система (радиальный вкладыш). Внутри тела гайки установлен небольшой вкладыш-отражатель, который перебрасывает шарик через один виток резьбы, не выпуская его за пределы корпуса гайки. Конструкция компактнее и тише трубчатой, но её применимость ограничена, как правило, винтами с шагом не более 20 мм — при большем шаге отражателю физически не хватает места для плавного перевода шарика.
Торцевая дефлекторная система. Отражатели установлены не в теле гайки, а на её торцах; шарик после прохода всей рабочей длины гайки перебрасывается через несколько витков сразу дефлектором на конце. Такое решение используют на винтах с большим шагом и в многозаходных ШВП, где радиальный вкладыш неприменим, а внешняя трубка была бы слишком громоздкой.
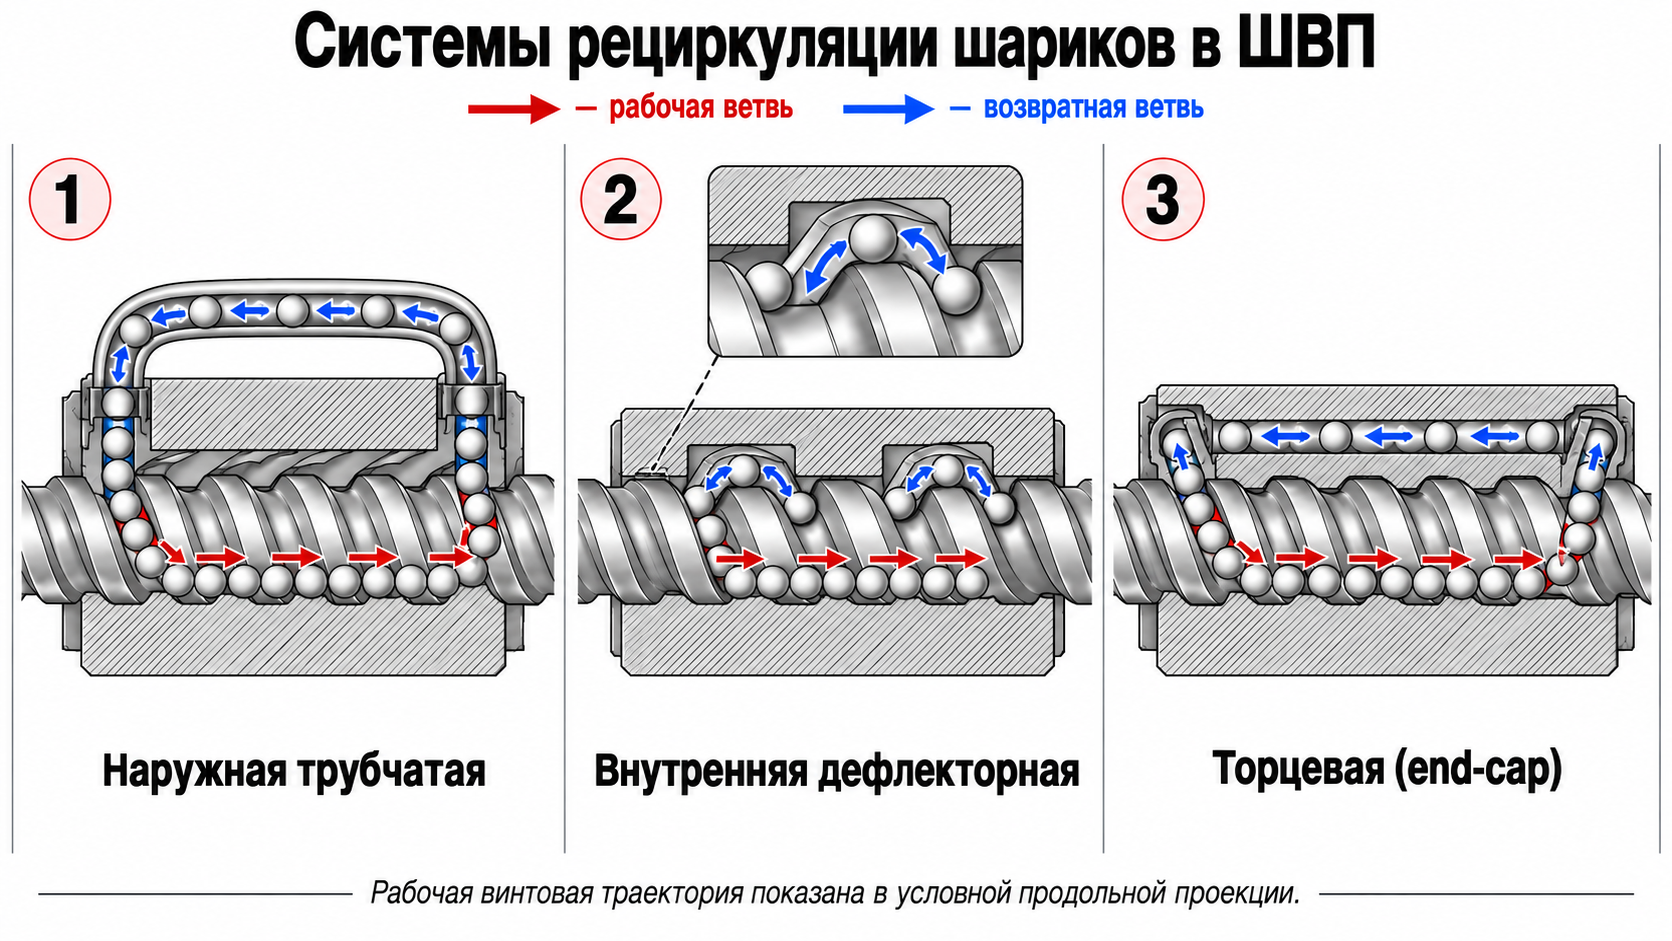
Системы рециркуляции: сравнение
Параметр | Наружная трубчатая | Внутренняя канальная | Торцевая дефлекторная |
Компактность гайки | Ниже — трубка выступает за габарит | Высокая | Средняя |
Уровень шума | Выше на высоких скоростях | Низкий | Средний |
Ограничение по шагу винта | Практически не ограничена | Обычно до 20 мм | Эффективна на большом шаге и в многозаходных ШВП |
Сложность изготовления гайки | Ниже | Средняя | Выше |
Типовая область применения | Крупный шаг, невысокие скорости | Малый и средний шаг, компактные узлы | Большой шаг, многозаходные винты, высокие скорости |
Заключение
Катаный или шлифованный винт задаёт исходный уровень точности узла ещё до того, как в дело вступает класс точности как таковой. Тип гайки — одинарная или сдвоенная, фланцевая или цилиндрическая — определяет, будет ли в передаче мёртвый ход и как она впишется в посадочные места оборудования. Профиль канавки задаёт саму физику контакта шарика с металлом. А система рециркуляции — тот параметр, который на практике ограничивает предельную скорость и шумность готового узла.
Комментарии
Авторизуйтесь, чтобы оставить свой комментарий